Des infrastructures scientifiques avancées sont nécessaires connecteurs hermétiques ce travail se déroule dans des conditions extrêmes. Ces interfaces électriques doivent combiner l’intégrité contre le vide, la résistance aux rayonnements, l’isolation haute tension et une fiabilité à long terme.
De l’expérience acquise à de nouveaux défis scientifiques
Les connexions hermétiques constituent l’un des éléments les plus petits des systèmes qu’elles desservent. Elles sont également parmi les plus critiques. Un ensemble de magnéto supraconducteur représente des années d’ingénierie, des mois d’assemblage et un processus de mise en service qui ne peut pas être facilement reproduit. Une fois installé et refroidi, ses interfaces électriques ne sont plus accessibles.
Par conséquent, un seul connecteur qui perd son étanchéité peut contraindre l’ensemble à être réchauffé, démonté et remis en service. En d’autres termes, l’intervention se mesure non pas par le nombre de composants remplacés, mais par les mois d’arrêt de fonctionnement. Le flasque qui porte ces connecteurs n’est pas un accessoire. Avant tout, c’est un composant qui ne doit pas défaillir.
Dans ce contexte, la technologie créée pour un programme scientifique résout souvent le même problème dans un autre. Par exemple, VAC-TRON a travaillé avec GSI Helmholtzzentrum für Schwerionenforschung et ASG Superconductors sur le projet FAIR (Facility for Antiproton and Ion Research). Les méthodes d’ingénierie, le savoir-faire de fabrication et les pratiques de validation issues de l’écosystème d’ITER ont été directement intégrées dans une nouvelle famille de conducteurs hermétiques sur-mesure pour les magnétomètres supraconducteurs.
En conséquence, les compétences acquises dans le cadre de la recherche sur la fusion permettent désormais de mener des travaux de pointe en physique des particules.
FAIR et les Super-FRS Multiplets à conduction supraconductrice
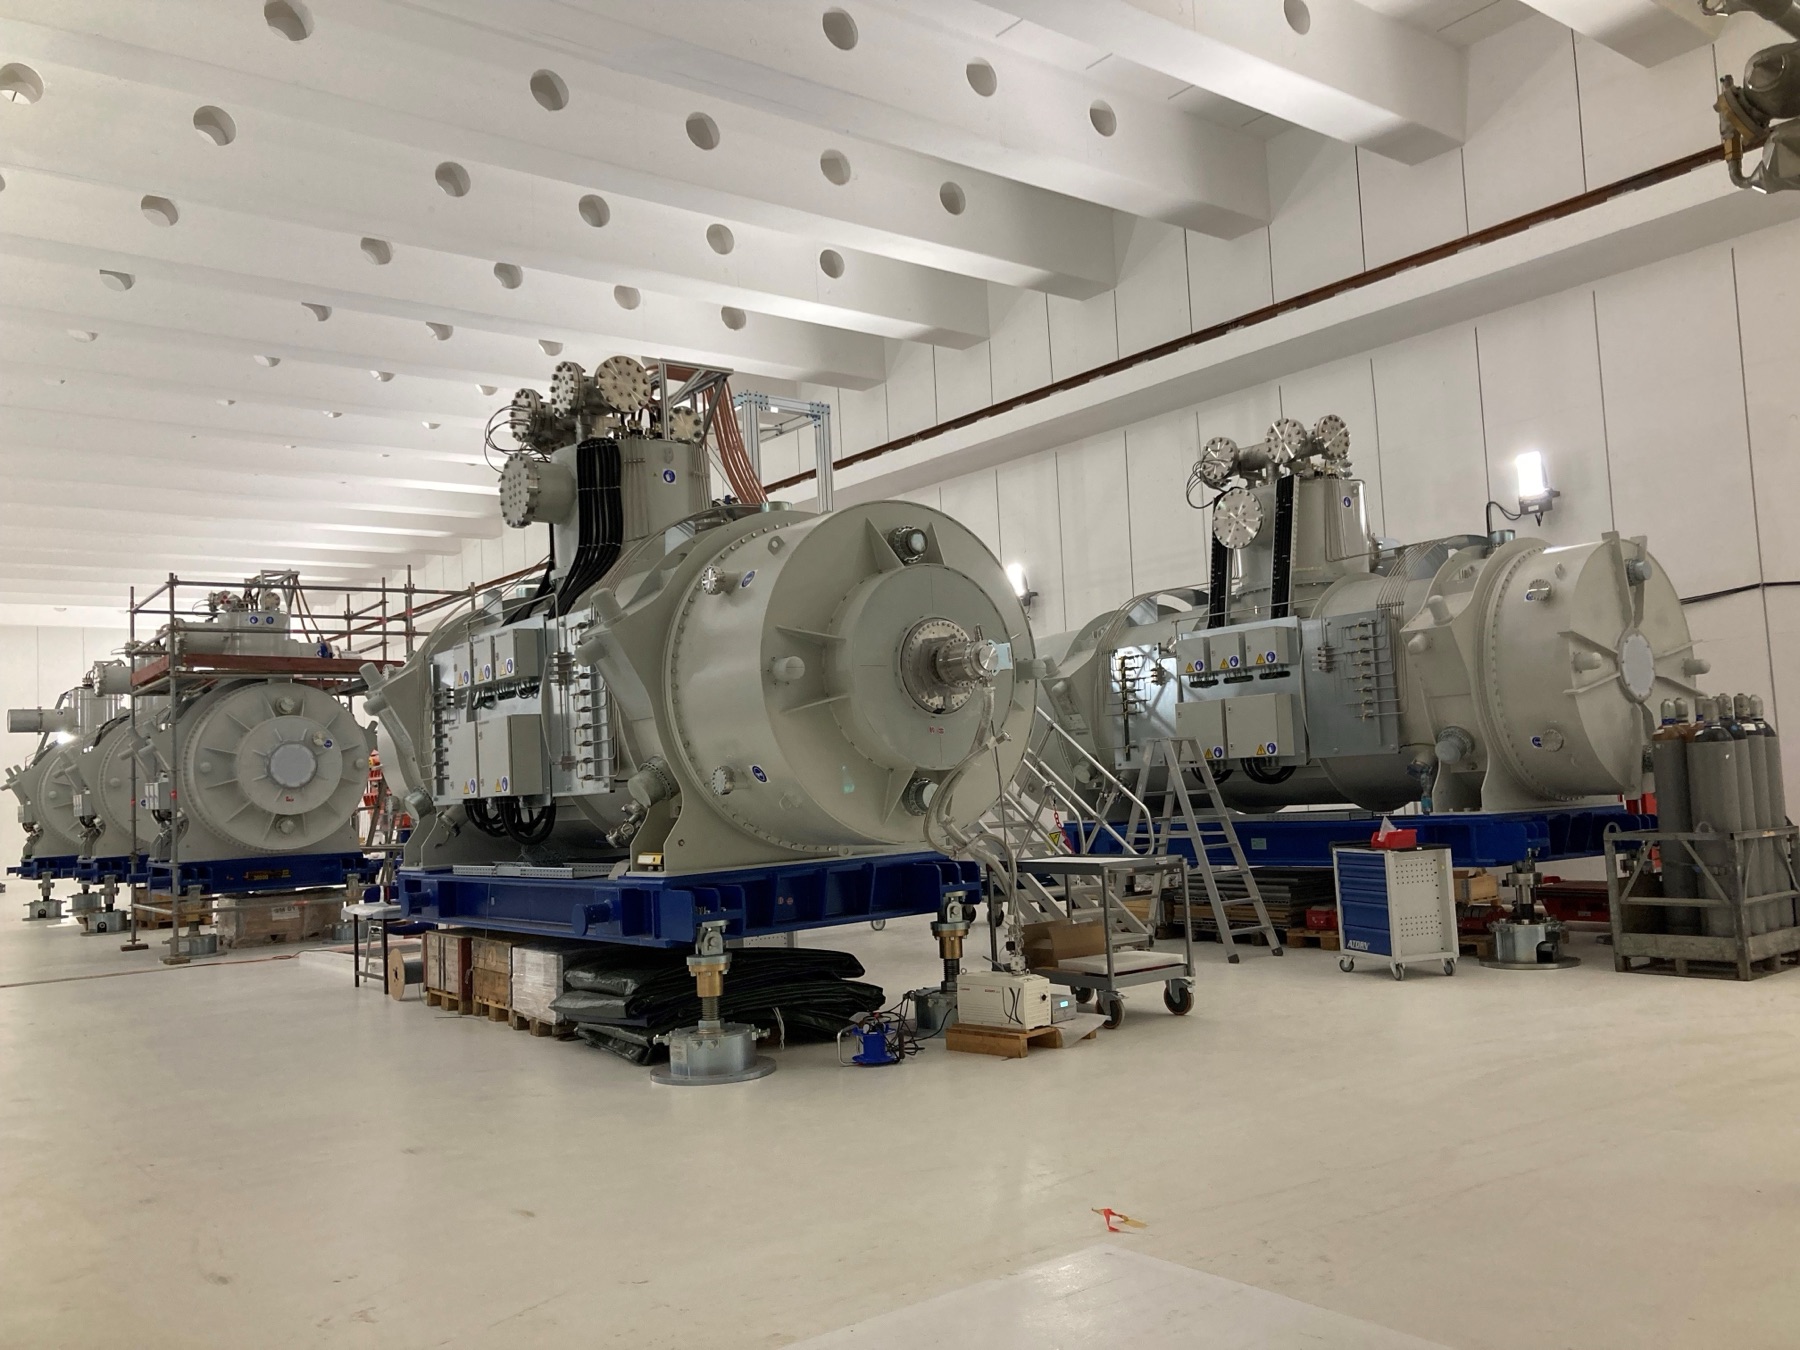
FAIR Elle est en construction à Darmstadt, en Allemagne. C’est l’une des infrastructures de recherche les plus ambitieuses au monde pour l’étude des ions, des antiprotons et de la matière nucléaire. Son Super Fragment Separator (Super-FRS) guide, focalise et sépare les faisceaux de particules grâce à des multiplets supraconducteurs construits par ASG Superconductors. Chaque multiplet emploie plusieurs aimants de différents types dans un seul cryostat, les bobines étant alimentées en hélium liquide à proximité de l’état absolu zéro.
Ces assemblages pèsent entre trente et soixante tonnes, le plus lourd d'entre eux atteignant soixante. À l'intérieur, chaque prise de tension, capteur de température, sonde de niveau d'hélium et ligne de diagnostic doit atteindre le monde extérieur. Chaque branche traverse deux limites distinctes grâce à des connexions d'alimentation hermétiques montées sur la tour du cryostats : une limite d'hélium sous pression et une limite d'isolation sous vide. De plus, chaque limite impose sa propre combinaison de contraintes d'étanchéité, de pression et de diélectrique.
Pour répondre à ces exigences, VAC-TRON a développé des solutions de raccordement hermétique sur-mesure avec les supercondensateurs GSI et ASG, conçues pour être intégrées dans les ensembles magnétiques du Super-FRS.
Échelle et géométrie : dimensionnement des raccordements hermétiques et leurs brides
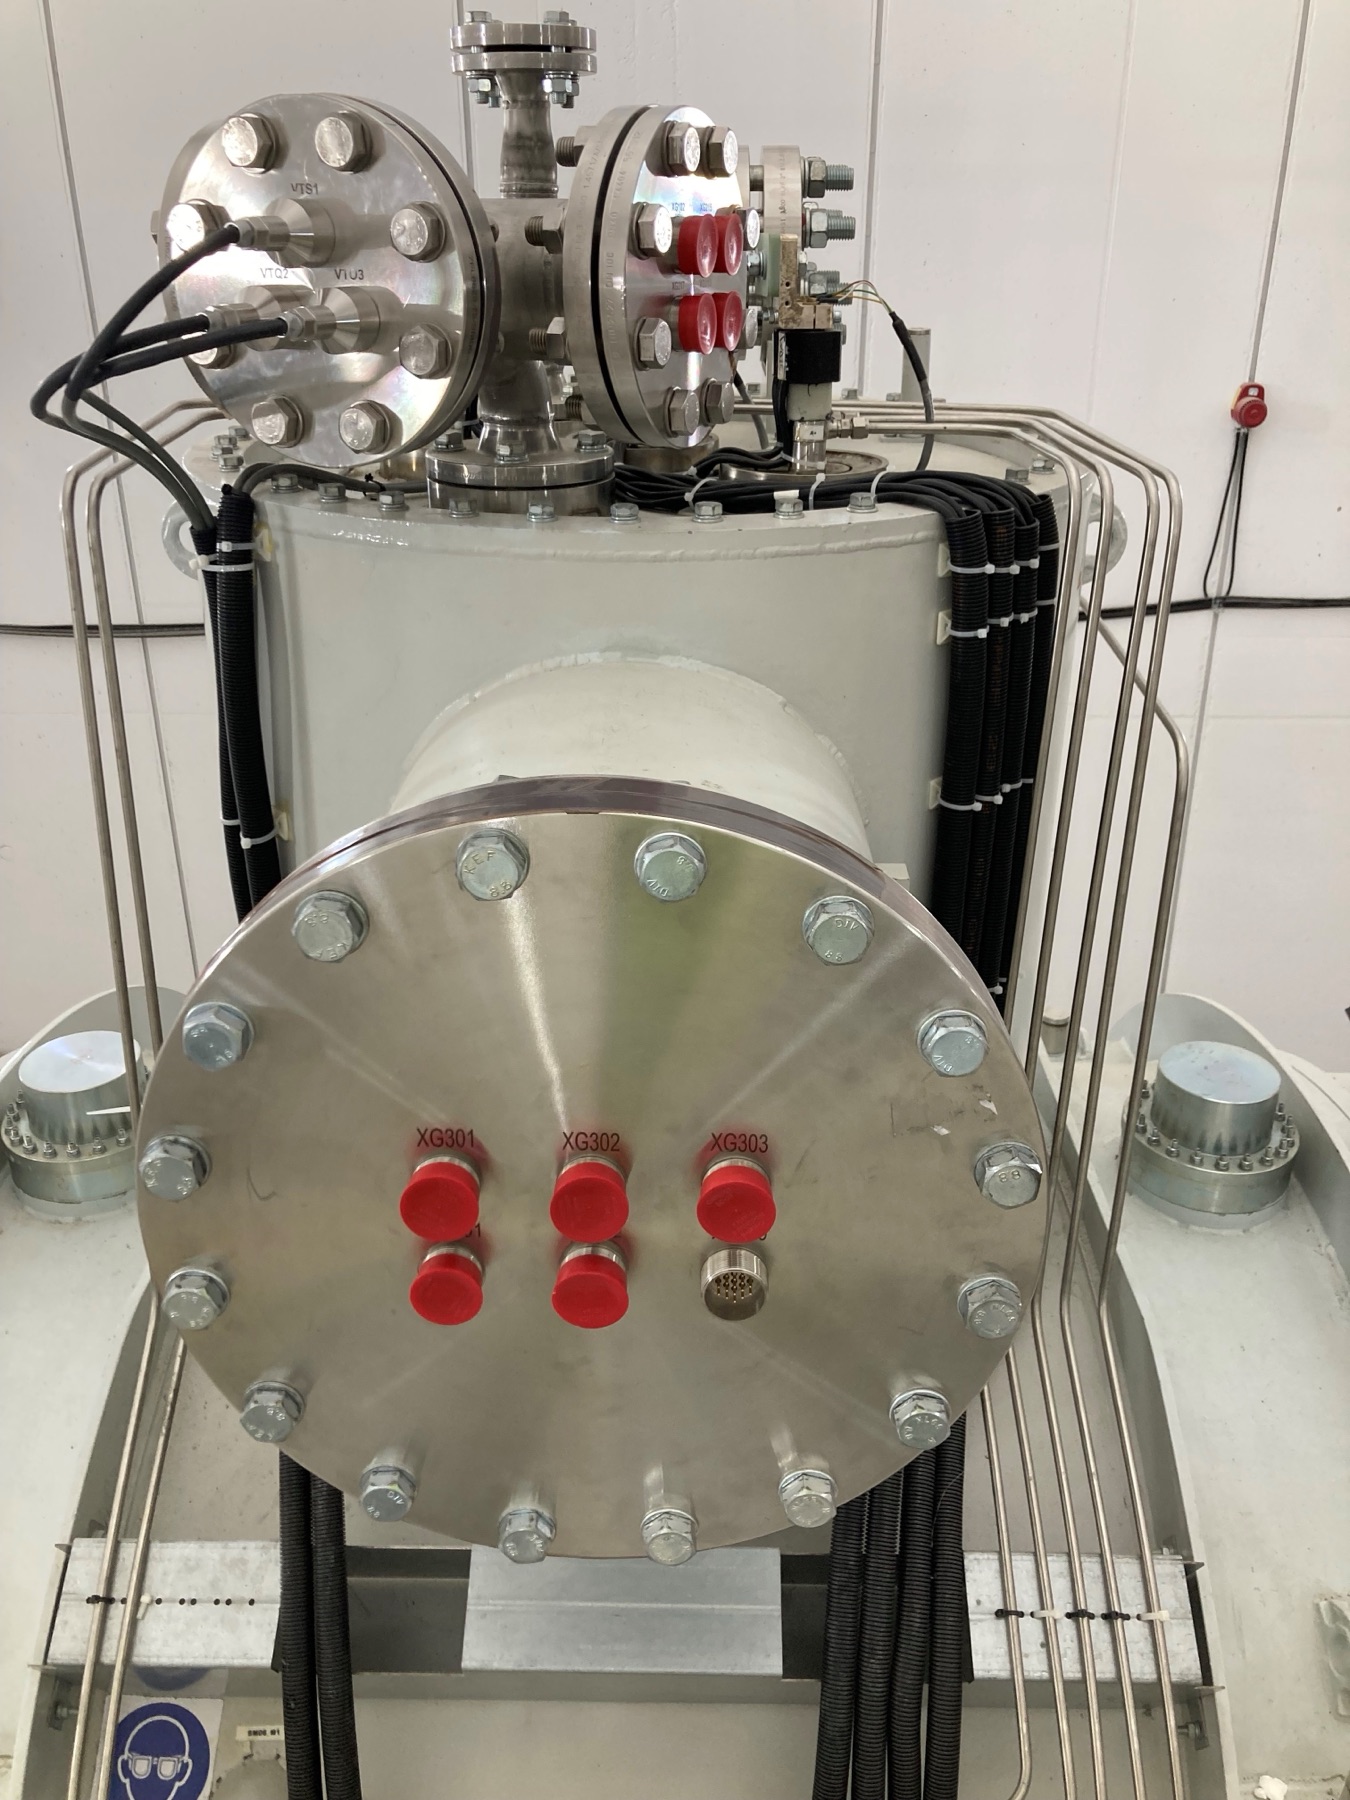
Dans la plupart des discussions concernant les connexions hermétiques, le flasque est considéré comme un élément d’emballage. Dans ce cas, il s’agit d’un composant structurel, thermique et diélectrique à part entière. Par conséquent, ses dimensions déterminent une grande partie de l’ingénierie.
Les interfaces de ce programme vont de DN 100 à DN 350 en acier inoxydable. Une seule bride peut accueillir de deux à onze entrées de signalisation. Les configurations des broches varient selon la même bride, car les signaux le permettent. Une prise de tension, un capteur de température, une sonde de niveau d’hélium et une ligne de diagnostic ont chacun un nombre de conducteurs différent, des besoins d’isolation différents et des conséquences différentes en cas de panne. Un ensemble complet pèse de moins de six kilogrammes au bout le plus petit à plus de trente au plus grand.
Ces chiffres sont importants pour trois raisons qui sont faciles à oublier jusqu'à ce que vous vous retrouviez avec la pièce en main.
Traitement
On ne peut manipuler un flasque en acier inoxydable de trente kilogrammes comme un matériau usiné, surtout avec une douzaine de connecteurs à l’intérieur. Chaque unité est donc livrée avec un boulon d’accrochage, des protections individuelles pour les broches et un emballage en mousse. Après tout, le moment le plus susceptible de détériorer un joint hermétique n’est pas en service. C’est lors du déballage et de l’installation.
Distorsion
L’assemblage de une douzaine de connecteurs dans une plaque d’acier inoxydable épaisse entraîne une augmentation de la température dans la pièce. Pourtant, sa planéité et sa finition sur la face d’étanchéité font partie des spécifications, et la face à vide est finie avec un Ra de 0,8. La séquence de soudage et l’apport de chaleur ne sont donc pas des détails de l’atelier. Elles sont des éléments de conception.
Liberté de configuration
Dix-un connecteurs de configuration mixte sur une seule bride ne sont pas un produit standard. L’architecture interne de ce multipôle détermine les positions, ainsi que les distances d’isolation requises entre les broches, entre la plaque et la coque, et entre les connecteurs adjacents. De plus, chaque position est gravée individuellement et référencée à une table d’identification des connecteurs. Un connecteur spécifique sur une bride spécifique renvoie donc à un circuit précis situé à l’intérieur d’un aimant spécifique. La géométrie personnalisée de ce type de connecteur est là où un fournisseur de catalogues s’arrête et un fournisseur d’ingénierie commence.
Fiches d'alimentation hermétiques sous irradiation
Chaque connecteur de ce programme utilise Technologie GTMS (Glass-to-Metal Seal), Les joints en acier AISI 316L avec des billes en alliage 52 et des pinces en alliage 52 sont revêtus d’or dur et recouvert de nickel. L’alliage 52 occupe sa place non pas grâce à ses propriétés électriques, mais grâce à sa dilatation thermique, qui correspond à celle du verre de fermeture. Un joint en verre-acier est un joint à compression. Ainsi, un écart de quelques parties par million par degré sépare un joint hermétique d’un fuite lente.
Le client a demandé un connecteur militaire afin de pouvoir travailler avec une interface éprouvée et largement disponible. Sur le côté du câble, cependant, les homologues militaires standard utilisent des inserts en polymère ou en élastomère pour isoler et maintenir les contacts. Sous l’effet de doses gamma cumulées, ces matériaux se fragilisent, dégagent de l’air et perdent leur résistance diélectrique. VAC-TRON a donc fourni des homologues sur-mesure. Le modèle militaire reste inchangé, de sorte que l’interface et la pratique de manipulation restent les mêmes, mais le PEEK remplace le matériau isolant.
Du côté de la bride, la situation change. Le verre est relativement stable lors de l’irradiation, c’est précisément pourquoi l’étanchéité verre-métal prévaut dans les applications électriques dans les environnements nucléaires. Mais l’étanchéité n’est pas liée au verre. Elle se situe à l’interface verre-métal, où les contraintes résiduelles se concentrent et où un joint perd effectivement sa solidité. Pire encore, elle ne se manifeste pas comme un défaut. Elle se manifeste comme une fuite lente, au bout de plusieurs mois ou années d’utilisation, dans un composant inaccessible à tout opérateur.
C’est pourquoi nous avons sélectionné le verre de fermeture à base de tests plutôt que de valeurs figurant dans les fiches techniques, et pourquoi les essais d’irradiation ont porté sur des assemblages fermés plutôt que sur des coupons de verre. Le processus de qualification d’ITER a démontré la résistance aux rayonnements du verre sélectionné : stabilité à long terme jusqu’à une dose cumulative totale de 6 MGy, à des taux de dose de 4 kGy par heure et moins.
Design de la diélectrique : trois atmosphères dans un seul ensemble
Ce programme ne prévoit pas de spécification de tension unique. Les circuits traversant ces limites fonctionnent à des potentiels très différents, allant de 100 Vdc à 3 000 Vdc. Chaque interface est donc soumise à une vérification distincte : résistance diélectrique entre chaque broche et la coque, résistance d’isolation supérieure à 1 GΩ à 500 Vdc, et courants de fuite inférieurs à 1 à 3 µA selon le circuit.
Ce qui transforme cette situation en un problème de conception plutôt qu’en un problème de spécification, c’est l’atmosphère. Trois d’entre elles se rencontrent dans un seul ensemble : l’air sur la face atmosphérique, l’isolation à vide entre les parois du cryostat et l’hélium sous pression sur la face de traitement. La résistance à la décharge est une propriété du milieu tout aussi importante que celle de sa géométrie. Une distance de sécurité dans l’air n’est pas nécessairement garantie dans l’hélium. De même, une distance de sécurité qualifiée à la pression atmosphérique n’est pas nécessairement garantie dans le vide. Chaque interface doit donc correspondre au milieu auquel elle est confrontée, à la tension que le circuit transporte réellement.
C’est là que le produit standard ne peut pas répondre, et c’est la raison pour laquelle ces connexions hermétiques ont été développées plutôt que sélectionnées. Une connexion dimensionnée pour l’air et installée alors contre une limite d’hélium finira par échouer. Pire encore, elle finira par échouer sur le côté qui n’est pas accessible à l’inspection.
Soudures certifiées : Raccordement des entrées hermétiques à la bride
La connexion à la bride est là où l’assemblage réussit ou échoue. C’est une soudure à tête d’épingle dans une acier inoxydable austénitique, réalisée sans métal d’apport, et elle doit rester étanche pendant toute la durée de vie opérationnelle de l’installation.
Les soudures laser VAC-TRON réalisent ces joints selon une procédure qualifiée. Cette procédure est conforme à la norme EN ISO 15609-4 et possède la qualification ISO 15614-11:2017, ainsi que la qualification du soudeur selon la norme UNE-EN ISO 9606-1 et l’examen visuel selon la norme UNE-EN ISO 17637. L’acceptation se conforme au niveau de qualité B de la norme ISO 13919-1, le niveau le plus strict défini pour les soudures à laser et à faisceau électronique. En outre, un laboratoire indépendant et accrédité effectue l’examen macrographique et microscopique selon la norme ISO 17639.
Certification Il ne s’agit pas ici de documents annexés au processus. Au contraire, c’est la seule raison pour laquelle un joint produit une seule fois peut être reproduit de manière identique dans toute une série de productions.
Hermetic Feedthroughs de qualité : Valider d’abord, fabriquer ensuite
Ces pièces sont personnalisées. Sur un projet sur-mesure, les problèmes qui comptent sont ceux que personne n’avait anticipés. De plus, le pire moment pour les découvrir est en milieu d’une série de production.
Validation avant la production
Le programme commence donc par une maquette plutôt que par la production. VAC-TRON fabrique et inspecte une unité entièrement fonctionnelle, avec un flasque représentatif, des connecteurs représentatifs et des soudures représentatives, puis la livre au client. Le client la teste ensuite dans les conditions de fonctionnement réelles de l’installation. La fabrication en série attend que cette unité soit conforme. Cela ajoute du temps à l’avant de la production. En échange, elle élimine le risque de retouches sur toute une série, ce qui, avec des connecteurs hermétiques personnalisés, n’est pas un bon compromis à prendre à la légère.
Test en trois étapes
Une fois la série commercialisée, la vérification n’est pas statistique. Une simple fuite peut forcer le réchauffement d’un ensemble de magnétomètres, leur démontage et leur remise en service. La prise de prélèvements ne constitue donc pas une stratégie de qualité acceptable. Au lieu de cela, les essais se déroulent en trois étapes. Chaque branche de connexion passe un test individuel avant soudage : étanchéité à l’hydrogène, résistance à l’isolation et résistance diélectrique. Chaque branche de connexion passe de nouveau le même test une fois soudée sur le flasque, car la soudure elle-même peut affecter la fermeture de la pièce adjacente. Enfin, le flasque fini est considéré comme un ensemble, avec des essais de pression sur des cycles répétés et un test final d’étanchéité à l’hydrogène de l’ensemble.
Un composant qui a passé la première étape et qui échoue lors de la deuxième vous a dit quelque chose de utile. Un composant testé uniquement à la fin n'a pas dit cela.
Le Pack de documentation
La documentation livrée reflète le même principe : les dossiers d’essai d’acceptation de l’usine, les dessins d’exécution et les modèles 3D, la déclaration de conformité, la déclaration de conformité CE, les procédures de soudure et les dossiers de qualification, ainsi que les certificats de matériaux conformes à la norme EN 10204 3.1. Pour un client du secteur de la Grande Science, la documentation n’est pas une charge administrative supplémentaire liée à la pièce. En pratique, elle représente la moitié de la pièce.
Qu’est-ce qui se transfère réellement entre les programmes scientifiques ?
Il est tentant de décrire le transfert de technologie comme une réutilisation d’un produit dans un nouveau contexte. Ce n’est guère le cas, et ce n’est pas ce qui s’est produit ici. Aucune des composantes de l’ITER n’a été intégrée à un multiplet Super-FRS.
Ce qui a été transféré, c’est la technologie de l’étanchéité et la manière dont nous la qualifions. Premièrement, le verre lui-même, ainsi que la compréhension de la façon dont un joint en verre-métal se comporte sous une dose cumulative. Cela signifie savoir que la tolérance à la radiation doit être démontrée sur l’ensemble étanche plutôt que d’en déduire d’un document technique, et disposer des moyens d’essai pour la corroborer. Deuxièmement, l’appareil procédural que les programmes de fusion vous forcent à mettre en place : des plans de qualification, une traçabilité, des dossiers de documentation et la discipline de tester chaque unité plutôt que de prendre un échantillon. Dans ces environnements, après tout, une panne sur le terrain coûte des mois de perte d’activité.
La conséquence commerciale est des cycles de développement plus courts et un risque de qualification moindre pour le client. La conséquence technique est encore plus simple. Un fournisseur qui a déjà résolu la version la plus difficile d’un problème commence par un autre point de départ que celui qui n’en a pas encore résolu.
Au-delà de FAIR : Où les connexions hermétiques se heurtent-elles aux mêmes limites ?
La même combinaison de contraintes apparaît bien en dehors de la physique des particules. Les systèmes aéronautiques dans des environnements radiologiques, les instruments nucléaires, les équipements cryogéniques, les dispositifs médicaux implantables et diagnostiques ainsi que les systèmes de surveillance industriels à haute fiabilité partagent une même nécessité. Tous requièrent interfaces électriques hermétiques qui survivent dans des conditions où l’entretien n’est pas pratique ou impossible.
L’actif transférable n’est pas un numéro de pièce. Il s’agit d’une chaîne de processus qualifiée : sélection des verres de fermeture à indice de diffusion de rayonnement certifié, matériaux de pinces adaptés à l’expansion, conception diélectrique adaptée au milieu correct, soudure certifiée selon la norme ISO 13919-1 niveau B et vérification à 100 % avec un dossier de documentation qui résiste à une vérification. VAC-TRON applique la même chaîne à Interconnexions multipin et Un seul raccordement par-dessus Dans tous les secteurs qu'elle dessert.
Conclusion : Ce que les connecteurs hermétiques doivent supporter
Le programme Super-FRS montre ce que les connecteurs hermétiques doivent réellement être dans un environnement exempt de défaillances. Ce n’est pas un connecteur, mais une installation. Une bride en acier inoxydable transporte une population variable de connecteurs hermétiques en verre-métal, disposés selon un schéma personnalisé. Chaque circuit correspond au milieu auquel il est destiné. Des soudures laser selon une procédure certifiée le maintiennent ensemble. Un verre de fermeture certifié par des essais d’irradiation sur des assemblages fermés se trouve au cœur de l’ensemble. Et une maquette valide l’ensemble du design avant la fabrication de toute pièce série.
Chaque unité est ensuite testée. Non pas un échantillon de la série, mais chaque raccord et chaque flasque terminé sont vérifiés pour une étanchéité supérieure à 1 × 10⁻⁸ mbar·l·s⁻¹ avant leur expédition.
Aucune de ces exigences n'est remarquable en soi. Réaliser toutes ces exigences simultanément, de manière répétée, dans une série de production, et pouvoir les prouver par la suite, constitue l'ensemble de l'ingénierie.
Avez-vous un interface hermétique qui ne peut pas échouer ? Parlez-nous de votre candidature et nous vous expliquerons ce qu'il faut pour la qualifier.
VAC-TRON fabrique des conducteurs de câbles hermétiques en verre-métal à Barcelone depuis 1985, produisant plus de deux millions de pièces par an pour des clients du monde entier, conformément aux certifications ISO 9001, EN 9100 et ISO 14001. Nous développons et qualifions nous-mêmes des conducteurs de câbles hermétiques sur-mesure pour les environnements à vide, à pression et à rayonnement.