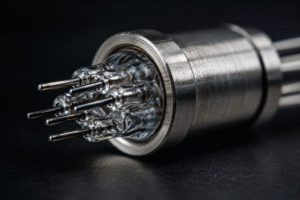
Fortgeschrittene wissenschaftliche Infrastrukturen erfordern Hermetische Steckverbindungen Diese elektrischen Schnittstellen müssen eine hohe Vakuumstabilität, Strahlungswiderstandsfähigkeit, hohe Spannungswiderstandsfähigkeit und langfristige Zuverlässigkeit gewährleisten.
Von bewährter Erfahrung zu neuen wissenschaftlichen Herausforderungen
Hermetische Durchführungen gehören zu den kleinsten Komponenten in den Systemen, die sie bedienen. Sie sind zudem auch die kritischsten. Eine supraleitende Magnetanordnung erfordert jahrelange Konstruktion, Monate der Montage und ein Aufbauspiel, das nicht einfach wiederholt werden kann. Nach der Installation und Kühlung sind ihre elektrischen Schnittstellen nicht mehr zugänglich.
Daher kann ein einzelner Anschluss, der seine Abdichtung verliert, die gesamte Anlage aufwärmen, zerlegen und wieder in Betrieb nehmen. Mit anderen Worten: Die Instandsetzung wird nicht an den ausgetauschten Komponenten gemessen, sondern an den verlorenen Betriebsmitteln. Der Flansch, der diese Anschlüsse trägt, ist kein Zubehör. Vor allem handelt es sich um ein Bauteil, das nicht fehlschlagen darf.
In diesem Kontext löst die für ein wissenschaftliches Programm entwickelte Technologie oft das gleiche Problem in einem anderen. Beispielsweise arbeitete VAC-TRON mit GSI Helmholtzzentrum für Schwerionenforschung und ASG Superconductors Im Rahmen des Projekts FAIR (Facility for Antiproton and Ion Research). Ingenieurberechnungen, Fertigungstechniken und Validierungspraktiken aus dem ITER-Ökosystem flossen direkt in eine neue Familie von maßgeschneiderten hermetischen Durchführungen für supraleitende Magnete ein.
Infolgedessen unterstützt die für die Fusionsforschung entwickelte Expertise jetzt die Spitzentechnologie in der Teilchenphysik.
FAIR und die Super-FRS-Superkondensator-Multiplet
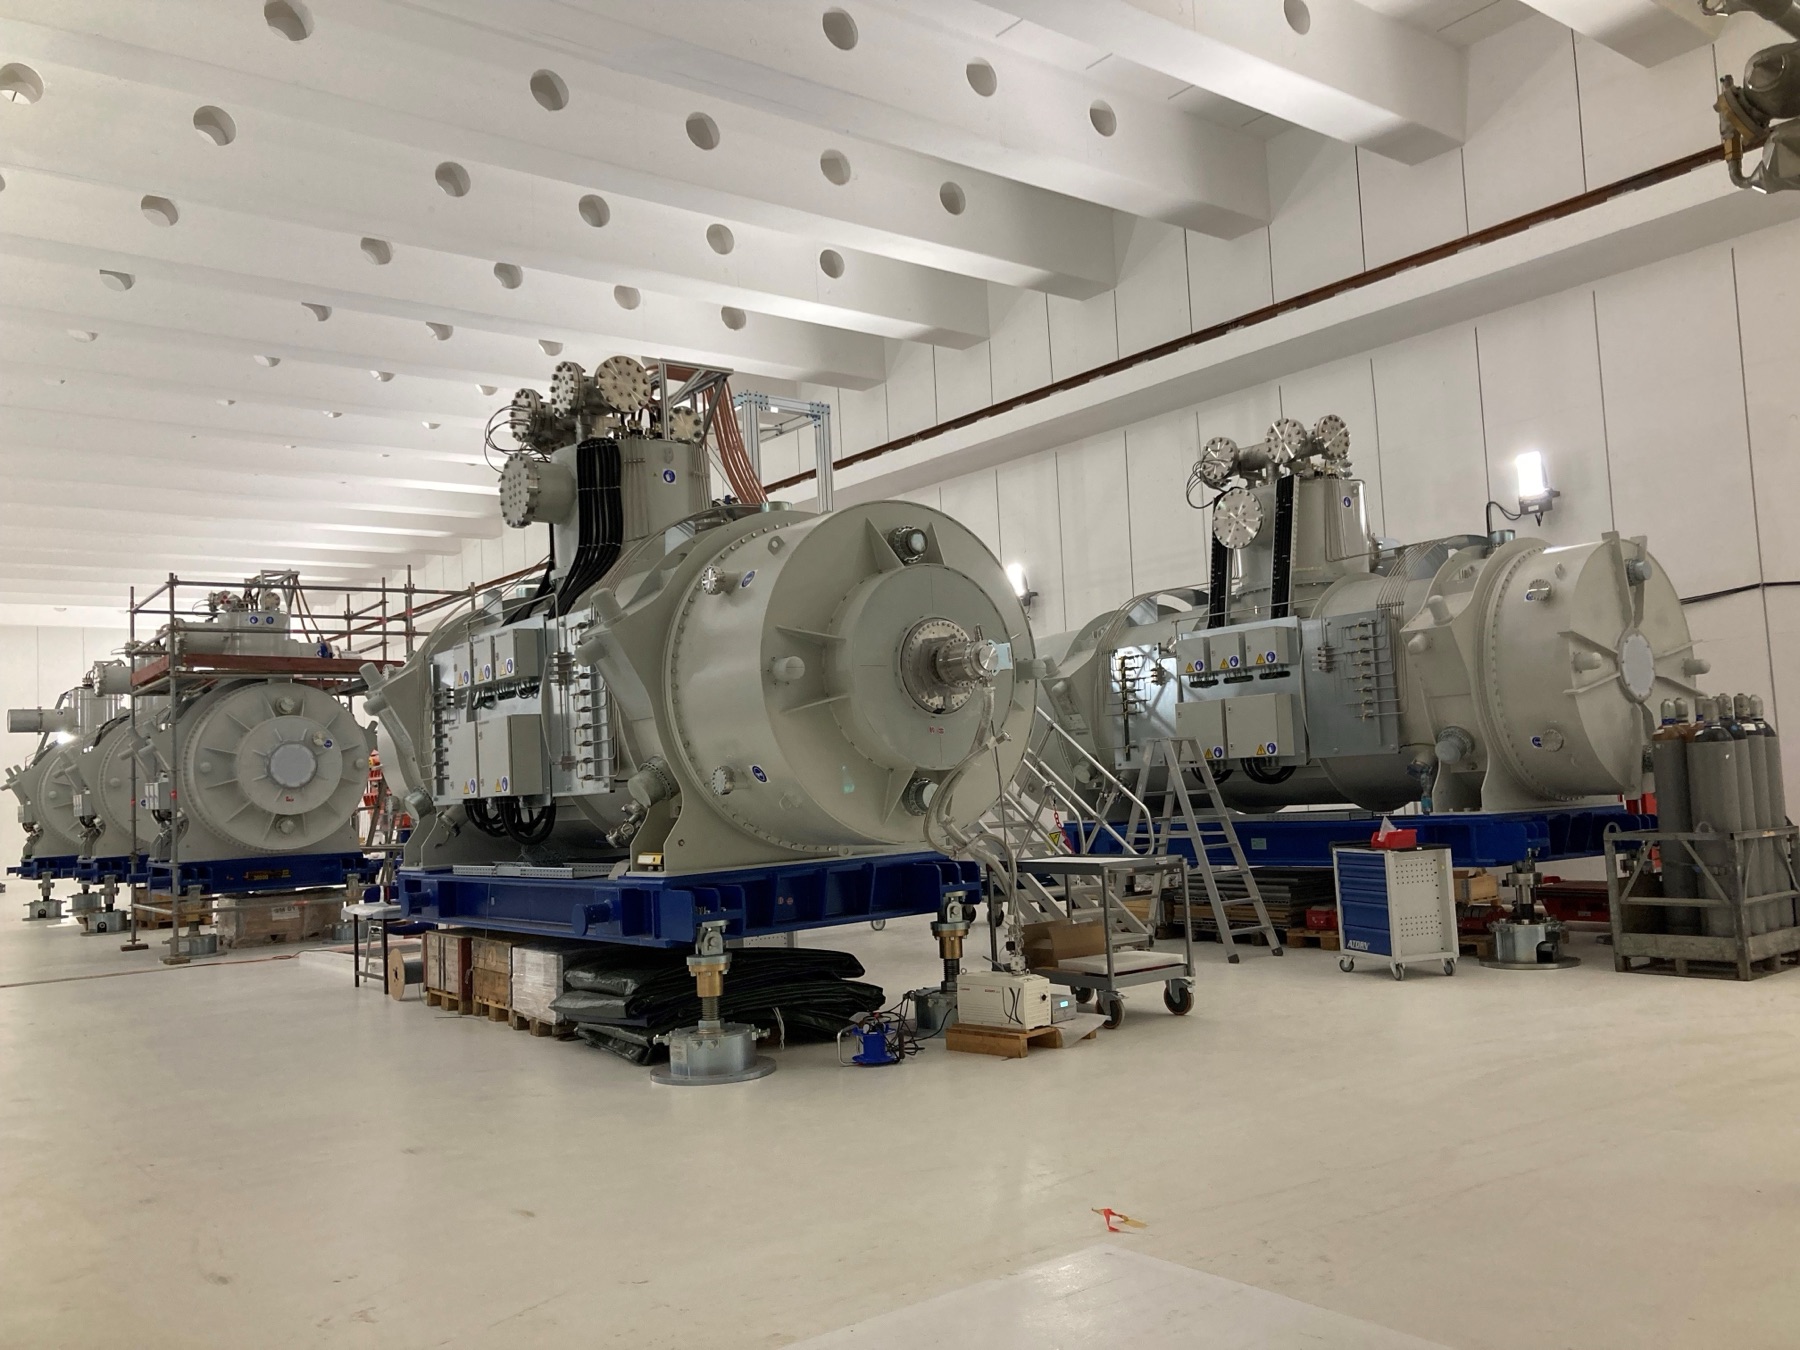
FAIR Sie befindet sich in Darmstadt, Deutschland, und ist eine der ambitioniertesten Forschungsanlagen der Welt zur Untersuchung von Ionen, Antiprotonen und Kernmaterie. Ihr Super-Fragment-Separator (Super-FRS) steuert, konzentriert und trennt Teilchenstrahlen mithilfe von supraleitenden Multipleten, die von ASG Superconductors hergestellt wurden. Jedes Multiplet fasst mehrere Magnete unterschiedlicher Typen in einem einzigen Kryostat zusammen, wobei die Spulen in flüssigem Helium nahe dem absoluten Nullpunkt angeordnet sind.
Diese Aggregate wiegen zwischen dreißig und siebzig Tonnen; die schwersten erreichen eine Größe von siebenzig Tonnen. Innerhalb dieser Aggregate müssen alle Spannungsteiler, Temperatursensoren, Helium-Volumenmessgeräte und Diagnoseleitungen mit der Außenwelt verbunden sein. Jeder von ihnen durchläuft zwei unterschiedliche Grenzen durch hermetische Durchführungen, die an der Kryostat-Turmmontage angebracht sind: eine heliumgefüllte und eine isolierende Vakuumgrenze. Darüber hinaus legt jede dieser Grenzen ihre eigene Kombination aus Dichtheits-, Druck- und Dielektrikumforderungen fest.
Um diesen Anforderungen gerecht zu werden, entwickelte VAC-TRON gemeinsam mit GSI und ASG Superconductors maßgefertigte hermetische Steckverbindungs-Lösungen, die für die Integration in die Super-FRS-Magnetbaugruppen konzipiert sind.
Maße und Geometrie: Dimensionierung hermetischer Durchführungen und deren Flansche
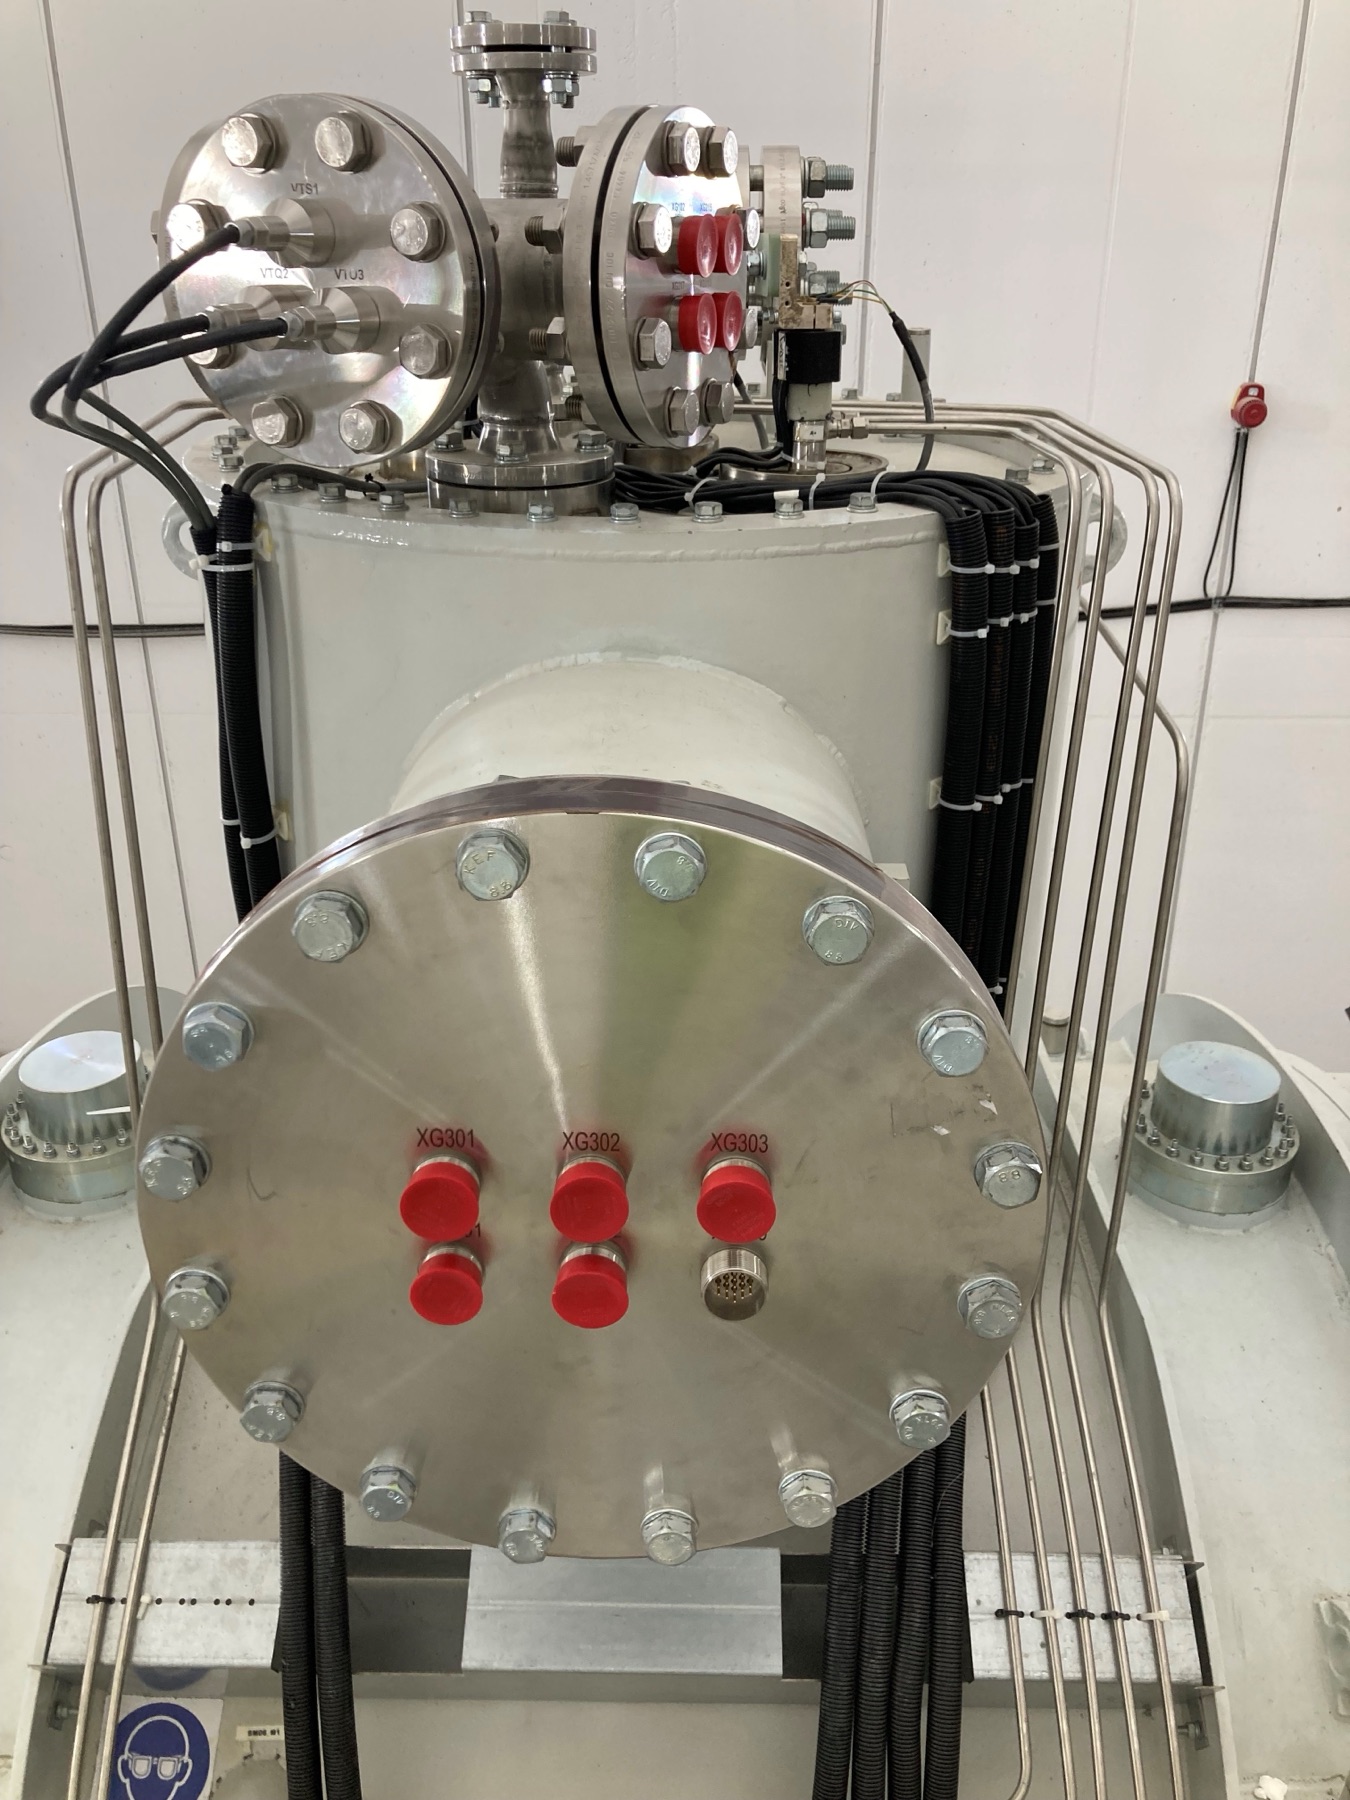
Bei den meisten Diskussionen über hermetische Durchführungen wird der Flansch als Verpackung behandelt. Hier handelt es sich um eine eigenständige strukturelle, thermische und dielektrische Komponente. Daher bestimmen die Abmessungen dieses Bauteils einen großen Teil der Konstruktion.
Die Schnittstellen dieses Programms reichen von DN 100 bis DN 350 in Edelstahl. Eine einzige Flanschplatte bietet Platz für zwischen zwei und elf Durchführungen. Die Steckverbindungsformen variieren je nach Flansch, da die Signale unterschiedlich sind. Ein Spannungstap, ein Temperatursensor, eine Helium-Spiegelung und eine Diagnoseleitung haben jeweils unterschiedliche Leiterzahlen, unterschiedliche Isolieranforderungen und unterschiedliche Folgen, wenn sie ausfallen. Eine komplette Einheit wiegt von unter sechs Kilogramm am kleinen Ende bis zu über dreißig Kilogramm am großen.
Diese Zahlen sind aus drei Gründen wichtig, die man leicht übersehen kann, bis man das Teil in den Händen hält.
Handhabung
Man kann eine dreißig Kilogramm schwere Edelstahlflansch nicht wie ein maschinell gefertigtes Bauteil manipulieren, besonders nicht mit einem Dutzend glasdicht versiegelten Steckverbindern. Daher kommt jede Einheit mit einem Hubschraubenbolzen, einzelnen Stiftschutzringen und Schaumstoffverpackung. Schließlich kommt der wahrscheinliche Zeitpunkt, einen hermetischen Verschluss zu beschädigen, nicht während der Inbetriebsetzung, sondern bei der Entpackung und dem Einbau.
Verfälschung
Das Schweißen von ein Dutzend Verbinder in eine dicke Edelstahlplatte führt zu einer hohen Wärmeverteilung in das Bauteil. Gleichzeitig sind die Flachheit und die Oberfläche der Dichtfläche Teil der Spezifikation. Die Vakuumseite ist zudem auf Ra 0,8 gefertigt. Die Schweißfolge und der Wärmeeintrag sind daher keine Einzelheiten des Fertigungsprozesses, sondern Designinputs.
Layout-Freiheit
Elf Steckverbinder in gemischter Konfiguration auf einer Flanschseite sind kein Standardprodukt. Die interne Architektur des Mehrfachsteckers bestimmt die Positionen, zusammen mit den erforderlichen Isolationsabständen zwischen Pins, zwischen Pin und Gehäuse und zwischen benachbarten Steckverbinder. Darüber hinaus ist jede Position individuell graviert und mit einer Kennzeichnungstabelle für Steckverbinder verknüpft. Ein bestimmter Steckverbinder an einer bestimmten Flanschseite verweist daher auf einen bestimmten Schaltkreis innerhalb eines bestimmten Magneten. Eine solche spezifische Geometrie ist der Punkt, an dem ein Kataloglieferant ansetzt und ein Engineering-Lieferant beginnt.
Hermetische Durchführungen unter Strahlung
Jeder Anschluss in diesem Programm verwendet Glas-zu-Metall-Dichtungstechnologie (GTMS), Ausführung mit Schalen aus AISI 316L und Stiften aus Alloy 52, hart vergoldet über Nickel. Alloy 52 genießt seinen Platz nicht durch seine elektrischen Eigenschaften, sondern durch seine thermische Dehnung, die mit der des Dichtglases übereinstimmt. Ein Glas-Metall-Dichtelement ist ein Druckdichtelement. Daher führt ein Mangel an Teilen pro Million pro Grad zu einer Verschiebung der Dichtheit von einer hermetischen Verbindung zu einer langsamen Leckage.
Der Kunde wünschte sich ein militärisches Steckverbinder-Design, um mit einem bewährten und weit verbreiteten Interface arbeiten zu können. Auf der Kabelside setzen die Standard-Militärmodelle jedoch auf Polymere oder Elastomer-Einlagen, um die Kontakte zu isolieren und zu stabilisieren. Bei der anhaltenden Gamma-Dosis werden diese Materialien zersplittern, gasförmige Stoffe freisetzen und ihre dielektrische Festigkeit verlieren. Daher lieferte VAC-TRON maßgeschneiderte Alternativen an. Das militärische Design bleibt erhalten, sodass die Schnittstelle und die Handhabungspraxis weiterhin standardmäßig sind, PEEK ersetzt jedoch das Isoliermaterial.
Auf der Flanschseite ändert sich die Situation. Glas ist unter Bestrahlung vergleichsweise stabil, weshalb die Abdichtung aus Glas auf Metall bei elektrischen Durchbrüchen in Kernkraftwerken vorteilhaft ist. Aber die Dichtheit liegt nicht im Glas. Sie liegt in der Grenzfläche aus Glas auf Metall, wo Restspannungen konzentriert sich und wo eine Abdichtung tatsächlich ihre Integrität verliert. Was noch schlimmer ist: Sie signalisiert nicht sofort einen Defekt. Sie signalisiert einen langsamen Druckverlust, der sich in Betrieb über Monate oder Jahre bemerkbar macht – in einem Bauteil, das niemand erreichen kann.
Deshalb haben wir das Dichtglas anhand von Tests und nicht von Datenblättern ausgewählt, und deshalb umfasste die Bestrahlungstests nicht Glasproben, sondern nur versiegelte Baugruppen. Der Qualifizierungsprozess für ITER zeigte die Strahlungsbeständigkeit des ausgewählten Glases: Langzeitstabilität bei einer Gesamtdosis von 6 MGy bei Dosisraten von 4 kGy pro Stunde und darunter.
Dielektrisches Design: Drei Atmosphären in einer Einheit
In diesem Programm gibt es keine einzige Spannungsvorgabe. Die Schaltungen, die diese Grenzen überschreiten, arbeiten mit sehr unterschiedlichen Spannungen, von 100 Vdc bis zu 3.000 Vdc. Daher erhält jede Schnittstelle eine eigene Prüfung: die dielektrische Festigkeit zwischen jedem Pin und der Schale, die Isolationsfestigkeit über 1 GΩ bei 500 Vdc sowie die Leckstromwerte unter 1 bis 3 µA je nach Schaltung.
Was diese zu einem Designproblem und nicht zu einem Spezifikationsproblem macht, sind die Atmosphären. Drei von ihnen treffen sich an einem Bauteil: Luft auf der atmosphärischen Seite, Isolationsvakuum zwischen den Kryostatwandungen und Druckgas-Helium auf der Prozessseite. Die elektrische Isolation ist mindestens so wichtig wie die Geometrie. Eine in Luft sichere Dichtheit ist nicht notwendigerweise in Helium sicher. Ebenso ist eine in Atmosphärendruck ausgelegte Dichtheit nicht notwendigerweise auch in Vakuum sicher. Daher muss jede Schnittstelle den Medium entsprechen, mit dem sie tatsächlich in Berührung kommt – bei der Spannung, die der Schaltkreis tatsächlich durchlässt.
Dies ist der Punkt, den ein Standardprodukt nicht lösen kann, und der Grund dafür, dass diese hermetischen Durchführungen entwickelt wurden, anstatt ausgewählt zu werden. Ein Stecker, der für Luft dimensioniert wurde und dann gegen eine Helium-Grenze eingesetzt wurde, wird schließlich fehlschlagen. Was noch schlimmer ist: Er wird auf der Seite fehlschlagen, die niemand überprüfen kann.
Zertifizierte Schweißung: Verbindung hermetischer Durchführungen an der Flanschplatte
Das Verbindungsstück mit der Flanschverbindung ist der entscheidende Punkt für den Erfolg oder Misserfolg der Montage. Es handelt sich um eine Andrückverbindung aus austenitischem Edelstahl, die ohne Füllstoff hergestellt wird und die für die gesamte Lebensdauer der Anlage dicht abdichten muss.
Die VAC-TRON-Laserverschweißung dieser Verbindungen erfolgt nach einem qualifizierten Verfahren. Dieses Verfahren entspricht der EN ISO 15609-4 und ist gemäß der Norm ISO 15614-11:2017 zertifiziert; die Schweißer sind zudem gemäß der UNE-EN ISO 9606-1 und die Sichtprüfung gemäß der UNE-EN ISO 17637 zertifiziert. Die Zulassung erfolgt gemäß der Qualitätsstufe B der ISO 13919-1, der strengsten Stufe, die für Laser- und Elektronenstrahlverschweißungen definiert ist. Darüber hinaus führt ein unabhängiges akkreditiertes Labor makro- und mikroskopische Untersuchungen gemäß der ISO 17639 durch.
Zertifizierung Hierbei handelt es sich nicht um Papierformulare, sondern um den einzigen Grund dafür, dass ein einmal hergestelltes Gussstück in der gesamten Produktionsserie identisch sein kann.
Qualifizierte Hermetische Steckverbindungen: Erst testen, dann fertigen
Dies sind Sonderteile. Bei einer maßgeschneiderten Konstruktion sind die Probleme die wichtigsten, die niemand vorhergesagt hat. Außerdem ist der schlimmste Zeitpunkt, sie zu entdecken, mitten in einer Serienproduktion.
Validierung vor der Produktion
Das Programm beginnt daher mit einer Prototypanfertigung anstatt mit der Produktion. VAC-TRON fertigt und prüft eine voll funktionsfähige Einheit mit repräsentativen Flanschen, Repräsentativen Verbindern und Repräsentativen Schweißnähten und liefert sie dem Kunden. Der Kunde testet sie anschließend unter den tatsächlichen Arbeitsbedingungen der Installation. Die Serienfertigung wartet bis die Einheit die Anforderungen erfüllt hat. Dies erhöht die Zeitspanne im Zeitplan. Im Gegenzug beseitigt sie das Risiko von Nacharbeiten in einer gesamten Chargenmenge, was bei maßgefertigten hermetischen Durchführungen nicht unbedingt eine günstige Option ist.
Testen in drei Stufen
Sobald die Serie veröffentlicht ist, handelt es sich nicht um eine statistische Überprüfung. Ein einziger Leckagenfall kann dazu führen, dass eine Magnetanordnung aufgewärmt, demontiert und wieder in Betrieb genommen werden muss. Daher ist Probenahme keine akzeptable Qualitätsstrategie. Stattdessen erfolgt die Prüfung in drei Schritten. Jeder Steckverbinder muss vor dem Schweißen eine individuelle Prüfung bestehen: Dichtigkeit gegen Heliumleckage, Isolationsfestigkeit und die elektrische Festigkeit. Jeder Steckverbinder muss erneut die gleiche Prüfung bestehen, nachdem er in die Flanschplatte eingebaut wurde, da die Schweißnaht selbst die Dichtigkeit des Anschlusses beeinträchtigen kann. Schließlich qualifiziert sich die fertige Flanschplatte als Baugruppe mit Druckprüfung in wiederholten Zyklen und einem abschließenden Heliumleckagen-Test der gesamten Einheit.
Eine Komponente, die in der ersten Phase bestand und in der zweiten Phase fehlschlug, hat Ihnen etwas Nützliches gesagt. Eine Komponente, die erst am Ende getestet wurde, hat das nicht getan.
Das Dokumentationspaket
Die gelieferte Dokumentation folgt demselben Prinzip: Prüfberichte nach der Fabrikübernahme, Bauzeichnungen und 3D-Modelle, Konformitätsbescheinigung, EG-Konformitätsdeklaration, Schweißverfahren und Qualifikationsprotokolle sowie Materialbescheinigungen nach EN 10204 3.1. Für einen Kunden aus dem Bereich Big Science ist Dokumentation keine administrativen Kosten, die dem Teil zugeschrieben werden. In der Praxis ist sie die Hälfte des Teils.
Was tatsächlich zwischen den wissenschaftlichen Programmen übertragen wird
Es ist verlockend, den Technologietransfer als Wiederverwendung eines Produkts in einem neuen Kontext zu beschreiben. In der Praxis passiert das selten, und so ist es auch hier nicht passiert. Keine ITER-Komponente wurde an ein Super-FRS-Multiplet montiert.
Was übertragen wurde, waren die Abdichtungstechnologie und die Art und Weise, wie sie bewertet wird. Erstens das Glas selbst zusammen mit dem Verständnis dafür, wie eine Glas-Metall-Abdichtung bei einer kumulativen Dosisbelastung funktioniert. Das heißt, man muss wissen, dass die Strahlentoleranz auf der veredelten Anlage nachzuweisen ist und nicht aus einem Datenblatt abzuleiten ist, und man muss die entsprechenden Tests vornehmen, um dies zu belegen. Zweitens die Verfahrensanordnungen, die ein Fusionprogramm zwingt, zu implementieren: Qualifizierungsprogramme, Rückverfolgbarkeit, Dokumentationspakete und die Disziplin, jede Einheit einzeln zu testen anstatt sie in einer Stichprobe zu testen. In solchen Umgebungen kostet ein Feldversagen schließlich Monate betriebsunterbrechung.
Die kommerzielle Folge ist kürzere Entwicklungszyklen und ein geringeres Qualifikationsrisiko für den Kunden. Die technische Folge ist noch einfacher. Ein Anbieter, der die schwerere Version eines Problems bereits gelöst hat, beginnt von einem anderen Ausgangspunkt als ein anderer Anbieter, der dies nicht getan hat.
Beyond FAIR: Wo andere hermetische Steckverbindungen dieselben Grenzen kennen
Die gleiche Kombination von Einschränkungen tritt auch außerhalb der Teilchenphysik auf. Luft- und Raumfahrtsysteme in strahlungsintensiven Umgebungen, nukleare Instrumentierung, künstliche Tiefkühlgeräte, implantierbare und diagnostische medizintechnische Geräte sowie industrielle Überwachungssysteme mit hoher Integrität teilen eine gemeinsame Notwendigkeit. Alle benötigen Hermetische elektrische Schnittstellen die unter Bedingungen bestehen können, in denen die Instandhaltung nicht praktikabel oder unmöglich ist.
Das übertragbare Asset ist kein Stücknummerncode. Es handelt sich um eine qualifizierte Prozesskette: die Auswahl der Dichtgläser unter Berücksichtigung des bewiesenen Strahlungsverhaltens, die Verwendung von expandionsgerechten Pins und die elektrostatischer Auslegung gemäß den Anforderungen des korrekten Mediums, die zertifizierte Schweißung nach ISO 13919-1-Stufe B sowie die hundertprozentige Überprüfung mit einer Dokumentation, die eine Prüfung bestehen lässt. VAC-TRON implementiert diese gleiche Kette: Multipin-Durchführungen und Einzeldurchführungen in allen Sektoren, die sie bedienen.
Fazit: Was Hermetische Durchsteckverbinder sein müssen
Das Super-FRS-Programm zeigt, was hermetische Steckverbindungen in einem Null-Fehler-Umfeld tatsächlich sein müssen. Nicht ein Stecker, sondern eine Baugruppe. Ein Edelstahlflansch beherbergt eine variable Anzahl von glas-gegen-metall-dichten Steckverbindungen in einer maßgeschneiderten Ausführung. Jeder Schaltung entspricht das Medium, dem sie ausgesetzt ist. Laser-Schweißnähte unter einer zertifizierten Prozedur halten sie zusammen. Eine durch Bestrahlung getestete Abdichtglasfüllung befindet sich im Inneren. Und eine Prototyp-Ausführung prüft die gesamte Konstruktion, bevor ein Serien-Bauteil hergestellt wird.
Jede Einheit wird anschließend getestet. Nicht eine Probe aus der Produktion, sondern jede Steckverbindung und jede fertige Flanschverbindung wird auf absolute Dichtigkeit geprüft – bis zu einem Wert von besser als 1×10⁻⁸ mbar·l·s⁻¹ vor dem Versand.
Keine dieser Anforderungen ist isoliert bemerkenswert. Die Einhaltung aller in einer Produktionsserie wiederholbar auf einer Komponente, sowie die nachfolgende Nachweisbarkeit dieser Einhaltung, ist die gesamte Ingenieurskunst.
Haben Sie eine hermetische Schnittstelle, die nicht fehlschlagen kann? Erklären Sie uns Ihre Anwendung Und wir werden Ihnen sagen, was dafür erforderlich ist, um es zu qualifizieren.
VAC-TRON produziert in Barcelona seit 1985 hermetische Glas-Metall-Verbindungsleitungen und fertigt jährlich mehr als zwei Millionen Stück für Kunden weltweit unter der Zertifizierung nach ISO 9001, EN 9100 und ISO 14001. Wir entwickeln und qualifizieren in-house maßgeschneiderte hermetische Verbindungsleitungen für Vakuum-, Druck- und Strahlungsumgebungen.